



 English
Fale com qualquer pessoa que esteja convertendo tecido spunbond nos Estados Unidos e uma imagem familiar surgirá. A procura é constante, as margens não são generosas e os compradores do outro lado da mesa sabem exactamente o que querem. Produtores de higiene, conversores médicos, fabricantes de filtração e fornecedores de produtos industriais especificam o peso, a largura e o desempenho da barreira do tecido antes mesmo de o preço ser discutido.
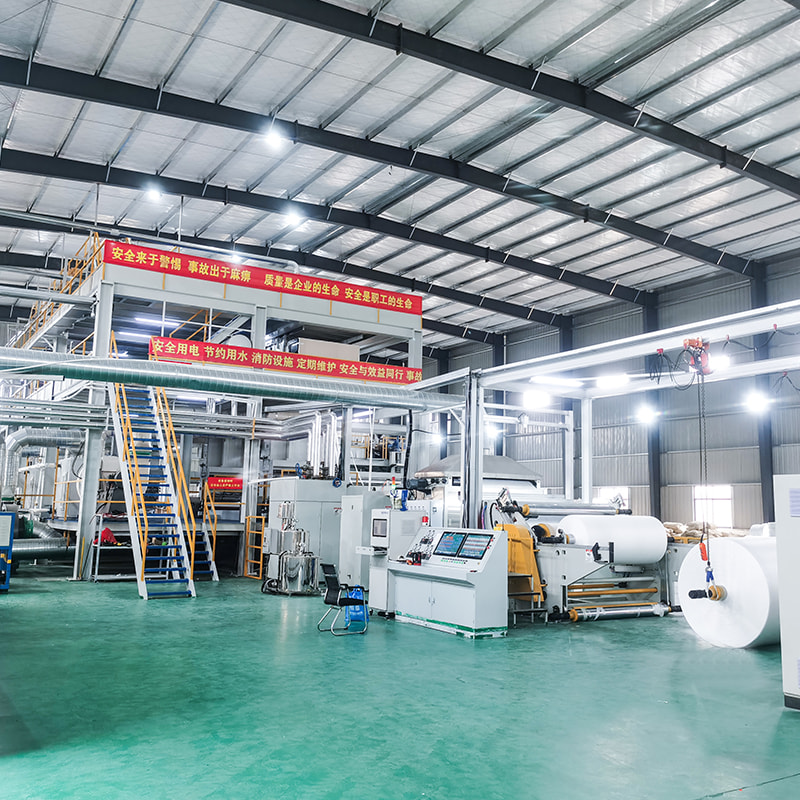
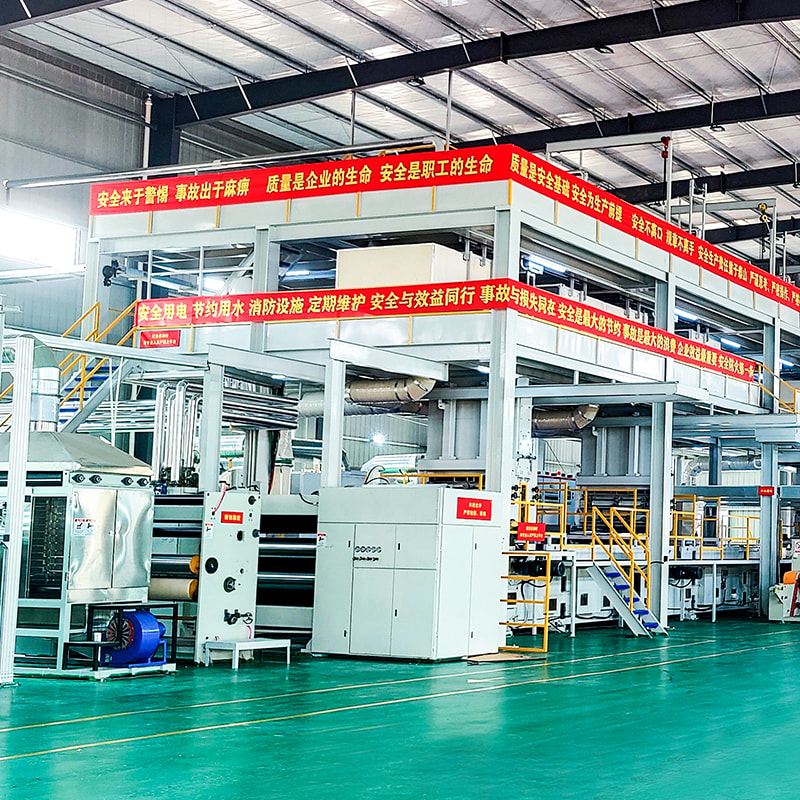
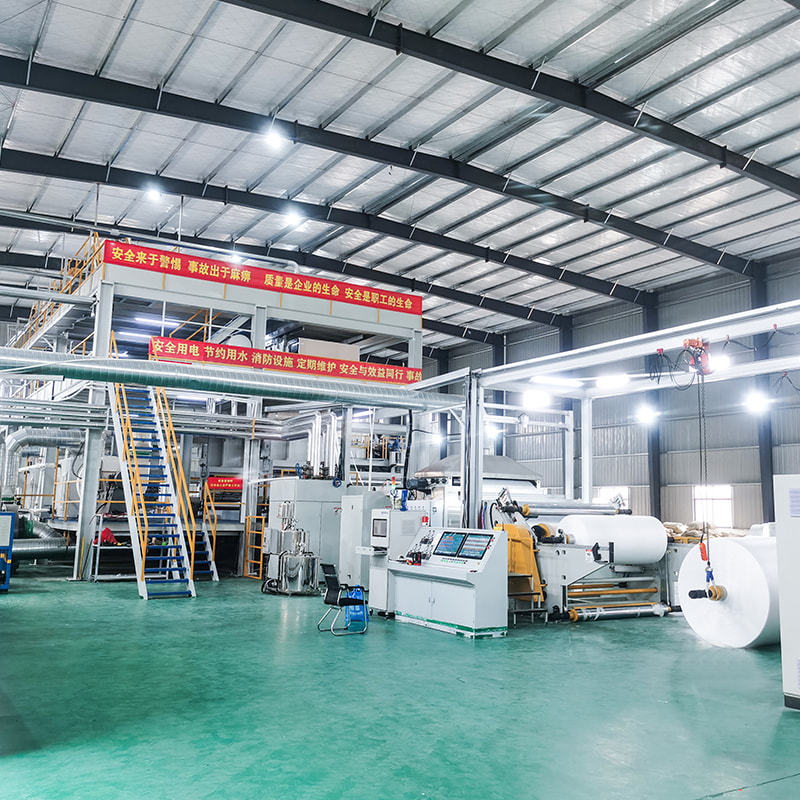
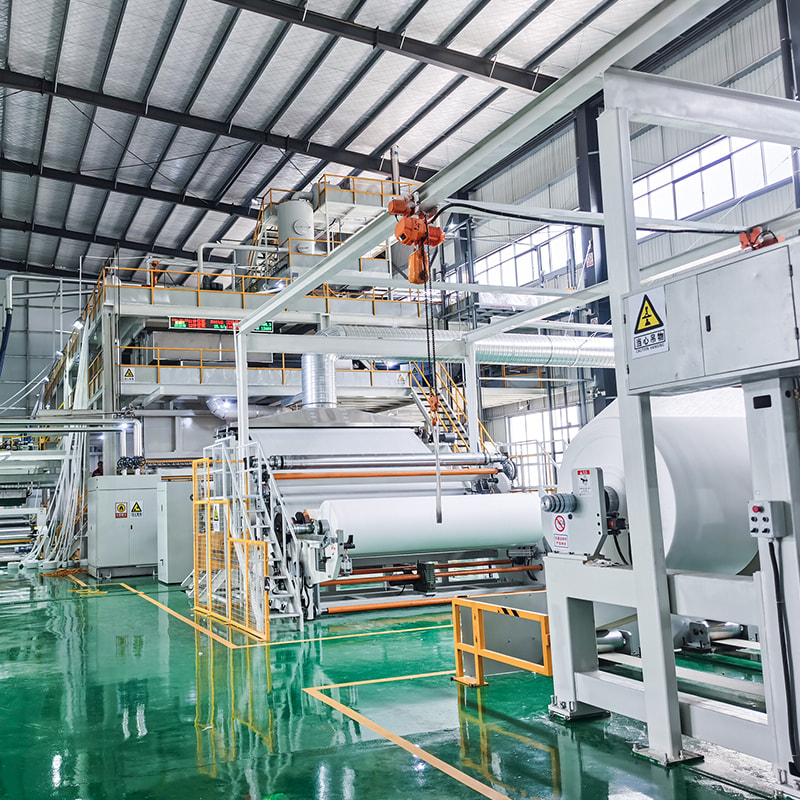
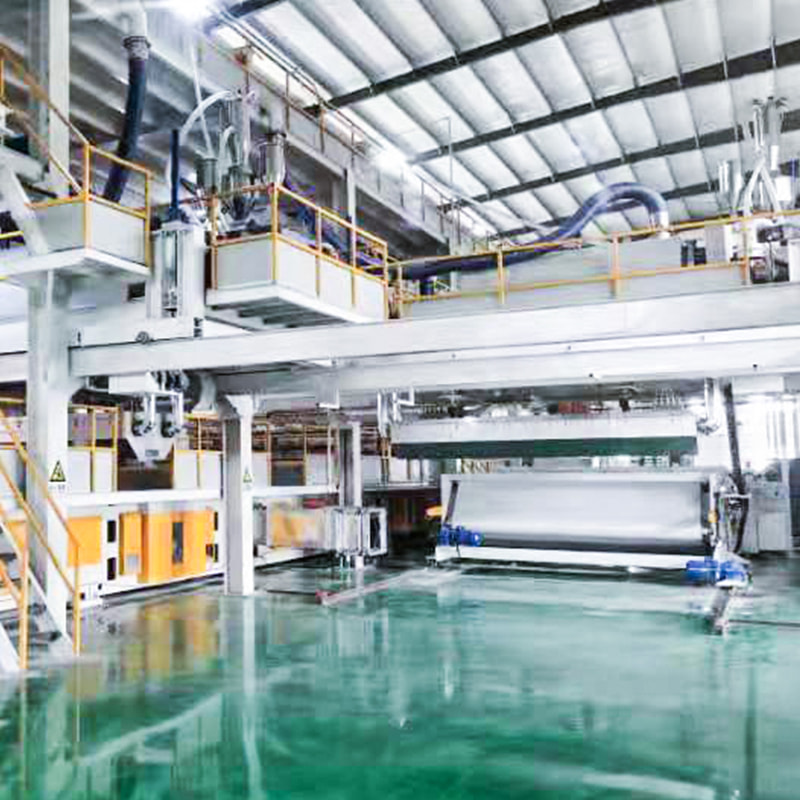
Construímos as máquinas de onde saem os tecidos. Nossa empresa fabrica linhas completas de produção de PP spunbond e meltblown, desde uma máquina S de feixe único até compósitos SMSS de cinco feixes, e nós os fornecemos para produtores na Índia, Paquistão, Turquia, Rússia, Austrália e nosso mercado doméstico na China. Isso nos dá uma visão básica do mercado de não-tecidos spunbond dos EUA: não como um gráfico de previsão, mas como uma série de decisões práticas sobre vigas, larguras, denier e tempo de atividade.
O que está movimentando o mercado de não tecidos spunbond dos EUA agora
Estudos de mercado publicados colocam a América do Norte em cerca de um terço da receita global de não-tecidos spunbond. O mercado regional de tecidos não tecidos foi avaliado em cerca de 16 mil milhões de dólares em 2025 e deverá aproximar-se dos 20 mil milhões de dólares até 2030, com o spunbond a deter a maior parte do mix de produtos e o polipropileno a continuar a ser o polímero dominante.
O que torna o momento actual interessante é o fosso entre a procura e a capacidade. A capacidade de não-tecidos da América do Norte cresceu menos de um por cento em 2025, enquanto a produção caiu ligeiramente. O crescimento não está sendo proporcionado por uma onda de novas megafábricas. Isso está sendo proporcionado pelas linhas existentes que funcionam melhor: menos paradas não programadas, controle de peso mais rígido, menos cortes nas bordas, mudanças de nível mais rápidas.
A demanda de uso final por trás disso é estável e bastante fácil de descrever:
- Higiene , incluindo fraldas para bebês, cuidados femininos e incontinência de adultos, continua sendo o maior bloco único e o mais sensível ao peso e à maciez do tecido.
- Médico , abrangendo batas cirúrgicas, campos cirúrgicos, invólucros de esterilização e vestuário de proteção, onde o desempenho da barreira é uma especificação e não uma preferência.
- Filtragem , abrangendo HVAC, ar e meios líquidos, é um dos segmentos de evolução mais rápida e um dos mais exigentes em uniformidade de fibra.
- Industrial e agrícola , desde geotêxteis e tecidos para paisagens até coberturas de culturas, embalagens e forro de carpetes, absorvem a faixa de peso mais pesada.
A configuração do feixe decide o que seu tecido pode fazer
Os códigos de letras nas listagens de equipamentos não são uma abreviação de marketing. Eles descrevem quantas fieiras, ou feixes, alimentam a linha e em que ordem as camadas pousam na cinta de formação. Adicionar uma viga acrescenta custo de capital, consumo de energia e superfície de manutenção, mas também adquire resistência, barreira ou suavidade que uma linha mais simples não consegue alcançar.
| Linha | Estrutura de viga | O que isso compra para você | Produtos finais típicos |
|---|---|---|---|
| S | Um feixe spunbond | Menor custo de capital, operação simples, alto rendimento por feixe | Sacos, embalagens, coberturas agrícolas, suporte básico |
| SS | Duas vigas spunbond | Melhor uniformidade e um equilíbrio mais forte entre peso e força | Higiene topsheet, wipes substrate, medical drapes |
| SSS | Três feixes spunbond | Maior tenacidade e controle de negação mais preciso | Higiene durável, geotêxteis, suporte de filtração |
| SMS | Spunbond, fundido, spunbond | Barreira contra líquidos e partículas com resistência spunbond | Batas cirúrgicas, máscaras, vestuário de proteção |
| SMMS | Duas camadas fundidas entre spunbond | Maior barreira e eficiência de filtração | Médico barriers, filtration media, premium hygiene |
| SMS | Cinco vigas, estrutura mista | Máxima barreira e desempenho na mais alta complexidade | Filtragem médica crítica de alta especificação |
A compensação se resume a duas questões. De quanta barreira o produto acabado realmente precisa e que peso de tecido o cliente pode vender com lucro? Um conversor que produz sacolas de compras, embalagens e coberturas agrícolas raramente precisa de capacidade de fusão. Um conversor que fabrica aventais cirúrgicos não pode operar sem ele. Se você quiser uma explicação mais longa, escrevemos sobre como a contagem de feixes altera o desempenho do tecido .
Para os produtores que estão entrando no spunbond pela primeira vez, uma linha S de feixe único é geralmente o ponto de entrada sensato. Mantém o desembolso de capital modesto, a equipe operacional pequena e a janela do processo ampla, o que importa muito mais do que a velocidade das manchetes nos primeiros dois anos de produção.
 Linha de produção não tecida de feixe único S Spunbond Linha de spunbond de feixe único que produz não tecido PP por meio de reforço fiado e laminado a quente, adequada para produtores iniciantes que precisam de uma ampla janela de processo e controle de filamento mais fino. Ver Produto →
Peso do tecido, Denier e o custo real de um quilograma
A maior parte da produção de spunbond fica entre 10 e 150 g/m², e o dinheiro geralmente é ganho na faixa mais leve. É aí que o negador do filamento se torna a variável controladora. Filamentos mais finos proporcionam melhor cobertura, toque mais macio e barreira aprimorada com o mesmo peso, mas também exigem controle de temperatura mais rígido no feixe de rotação, ar de resfriamento mais limpo e trefilação estável. A perda dessa estabilidade aparece como furos, listras e rolos rejeitados.
Este é o argumento para uma configuração SS de feixe duplo. Dois feixes spunbond permitem construir o peso alvo a partir de duas camadas mais finas em vez de uma espessa, o que melhora a uniformidade em toda a largura e reduz a chance de um único defeito danificar um rolo inteiro. Também dá ao conversor mais espaço para trocar a sensação manual pela resistência à tração sem alterar o polímero.
A largura pertence à mesma conversa. Larguras de trabalho padrão de 1600 mm, 2400 mm, 3200 mm, 4000 mm e 4200 mm estão disponíveis e mais largas não são automaticamente melhores. Uma linha larga que produz um rolo com acabamento estreito gera desperdício de aparas em cada metro; uma linha estreita em busca de um grande contrato fica sem capacidade. A resposta certa depende dos tamanhos de rolo que os próprios clientes aceitarão.
A camada de barreira e o caso médico e de higiene
Onde o mercado dos EUA se torna implacável é em torno da barreira. As estruturas SMS colocam uma camada fundida entre duas camadas de spunbond; SMMS adiciona uma segunda camada fundida. As camadas spunbond carregam resistência e propriedades de superfície, enquanto a camada meltblown faz o bloqueio real de líquidos e partículas. Para aventais cirúrgicos, campos cirúrgicos, envoltórios de esterilização e meios de máscara, essa estrutura é um requisito, não uma atualização.
Meltblown também é a parte menos indulgente de qualquer linha. A formação de fibras submicrométricas depende da interação da pressão do ar quente, da temperatura da matriz, do rendimento do polímero e da distância do coletor, e pequenos desvios em qualquer um deles aparecem rapidamente na eficiência da filtração. Uma linha que mantém esses parâmetros repetidamente vale mais do que uma linha com um número maior na folha de especificações.
 Linha de produção de não tecido fiado-melt SMS de três feixes Linha SMS spun-melt combinando feixes spunbond e meltblown para camadas de filtração de fibra fina estáveis e tecidos higiênicos macios e consistentes. Ver Produto →
Para aplicações de higiene o cálculo é diferente mas não menos rigoroso. Os tecidos da camada superior e inferior devem estar bem encostados à pele, passar sem interrupções pelo equipamento de conversão de alta velocidade e manter seu peso após a calandragem. Suavidade, resistência à tração e alongamento precisam cair dentro de uma faixa estreita ao mesmo tempo.
Perguntas que os produtores dos EUA nos fazem antes de se comprometer com uma linha
As conversas que temos com os compradores tendem a seguir um padrão. As questões úteis raramente são sobre velocidade máxima. Eles estão quase em forma:
- Que largura de trabalho corresponde aos tamanhos de rolos acabados que posso realmente vender, sem transformar metade da minha produção em acabamentos?
- Qual resultado eu preciso em meu mix de produtos real, e não em um tecido de demonstração?
- Qual intervalo de negadores a linha deve conter e quanto desse intervalo usarei em uma semana normal?
- Quanta automação minha equipe pode suportar? O controle PLC e a operação por tela sensível ao toque reduzem o erro do operador, mas não substituem a equipe treinada.
- Quais componentes impulsionam o tempo de atividade e qual é o intervalo de manutenção de cada um deles?
- Quanto tempo dura o comissionamento e quando o primeiro rolo vendável sai da bobinadeira?
- Como será o caminho das peças de reposição no terceiro ano, quando uma bomba ou matriz precisa de atenção?
Nenhuma destas questões tem uma resposta universal e qualquer fornecedor que afirme o contrário está a vender um catálogo em vez de um plano de produção. O erro mais caro nesta indústria é comprar capacidade antes de decidir qual tecido pagará por ela.
Onde as máquinas de nãotecidos da HH se encaixam
Não pretendemos ser um conversor dos EUA e não pretendemos conhecer o mercado americano melhor do que as pessoas que nele operam. O que sabemos é como construir equipamentos spunbond e meltblown que mantenham seus parâmetros. Nossa linha abrange configurações S, SS, SSS, SMS, SMMS e SMMSS em larguras padrão de 1600 mm a 4200 mm, com equipamentos hospedeiros e auxiliares configurados em torno de um plano de produto específico em vez de um catálogo fixo. Você pode ler mais sobre nosso histórico e pegada de exportação aqui .
Todo projeto começa da mesma forma: uma conversa sobre o que o comprador pretende produzir, com que peso, com que largura, para qual cliente. A partir daí, a especificação se escreve em grande parte.
A conclusão
O mercado de não-tecidos spunbond dos EUA não ficará satisfeito com uma enorme nova fábrica. Será atendido por produtores que entendem a relação entre configuração da viga, peso do tecido e custo por quilograma, e por equipamentos que lhes permitam alterar uma dessas variáveis sem destruir as outras duas.
Se você está planejando uma linha, expandindo uma ou descobrindo se uma camada fundida vale o capital, comece com o tecido. O resto da especificação segue a partir daí.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, China
