



 English
Pergunte a qualquer pessoa que tenha passado um turno no final de uma linha de spunbond o que ela realmente está perseguindo, e a resposta raramente será apenas força. É um tecido que se mantém unido durante a conversão, fica bem na mão e ainda permite que o ar passe por ele. Esse equilíbrio é o objetivo da ligação têxtil permeável ao ar: unir fibras ou camadas com firmeza suficiente para sobreviver ao uso real, ao mesmo tempo que deixa deliberadamente a estrutura aberta o suficiente para respirar.
O que realmente significa colagem de têxteis permeáveis ao ar
Em um tecido, os fios se entrelaçam e a estrutura se mantém unida. Nos não-tecidos e na maioria dos têxteis técnicos não existe tal arquitetura – a teia é apenas uma pilha de fibras ou filamentos, e é preciso criar coesão. Essa etapa de criação é a ligação e pode ser térmica, química ou mecânica.
Aqui está a parte que vale a pena internalizar: cada ação de ligação adiciona pontos de contato entre as fibras, e cada ponto de contato é uma pequena obstrução ao fluxo de ar. Um tecido colado a 8% no calendário pode mover três vezes o ar da mesma teia colada a 25%, embora ambos sejam feitos de polipropileno idêntico e com peso idêntico. A permeabilidade ao ar é medida como o volume de ar que passa através de uma área definida em um determinado período de tempo e com um determinado diferencial de pressão – ISO 9237 e ASTM D737 são os padrões referenciados pela maioria dos compradores. Como o número é muito sensível à ligação, é uma das maneiras mais rápidas de saber se uma linha está sendo executada dentro de sua janela de processo ou fora dela.
Na prática, descrevemos isso como uma janela de ligação. Abaixo da janela, o tecido empoeira, delamina ou perde resistência à tração. Acima dele, o tecido fica como papel, rígido e efetivamente fechado. Toda a embarcação fica na faixa intermediária e se move sempre que o denier da fibra, o peso da teia ou a velocidade da linha mudam.
Rotas de ligação comparadas: força versus fluxo de ar
Não existe um método de colagem universalmente melhor – apenas aquele que corresponde à função do tecido. A comparação abaixo é aquela que orientamos os clientes quando eles estão escolhendo uma configuração para uma nova linha ou reformando uma existente.
| Rota de ligação | Como funciona | Efeito no fluxo de ar | Uso típico |
|---|---|---|---|
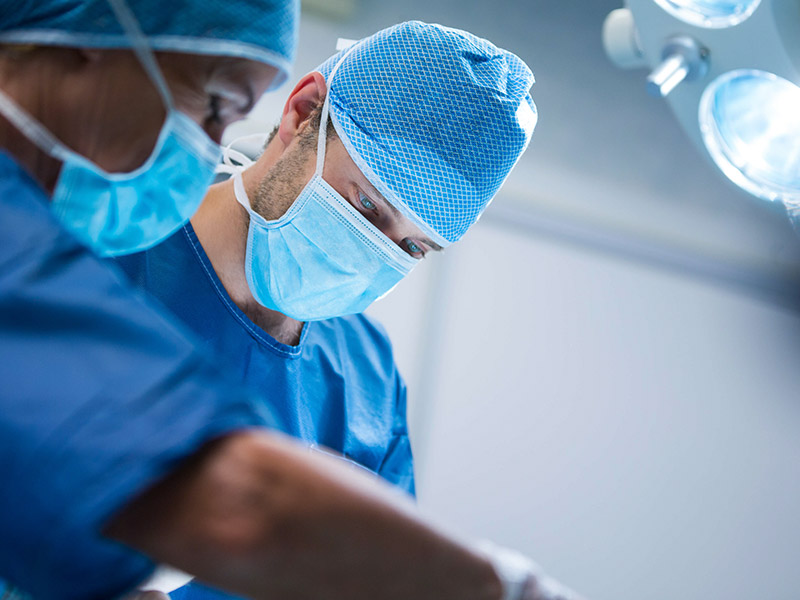
| Colagem de calandra térmica (ponto) | Rolos em relevo aquecidos fundem filamentos em pontos discretos | Controlável; porcentagem de área colada é a alavanca principal | Lençóis higiênicos spunbond, aventais médicos, bolsas |
| Colagem através do ar | O ar quente funde fibras bicomponentes em toda a teia | Preserva melhor o loft e a abertura do que a calandragem plana | Camadas higiênicas elevadas, meios filtrantes, isolamento |
| Colagem ultrassônica | Vibração de alta frequência gera calor local na bigorna | Muito localizada, de modo que a permeabilidade em massa permanece praticamente intocada | Conversão, laminação, máscaras, vedação de bordas |
| Laminação adesiva | Cole pontos ou spray junte dois substratos | Depende quase inteiramente do peso adicional e do padrão de pontos | Laminados de filme respirável, campos médicos |
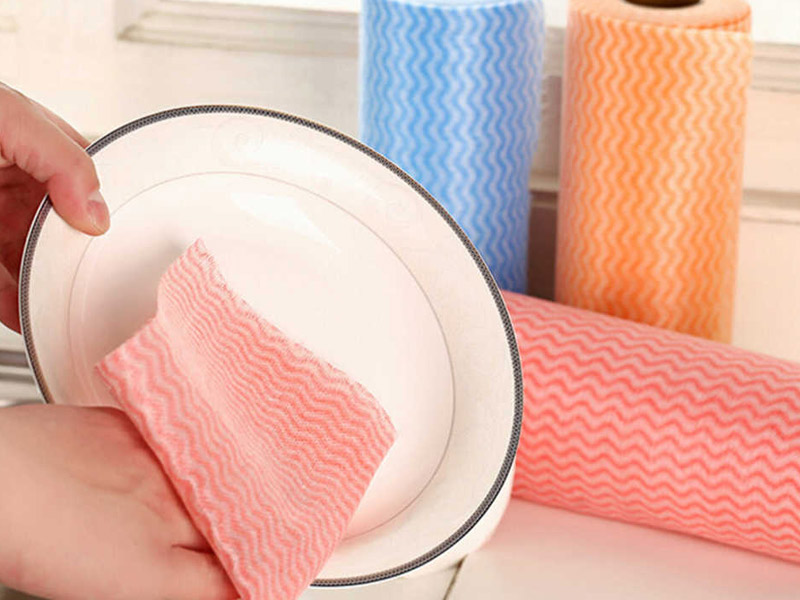
| Hidroemaranhamento | Jatos finos de água emaranham as fibras mecanicamente | Mantém alta abertura e suavidade sem derreter | Toalhetes, gaze, higiene spunlace |
| Perfuração de agulha | Agulhas farpadas interligam fisicamente as fibras | Estrutura aberta com alta espessura | Geotêxteis, tapetes, tecidos agrícolas |
A lição da tabela é simples: se o fluxo de ar for a prioridade, ou você liga em menos pontos, liga localmente ou liga mecanicamente em vez de derreter. Se a resistência e a barreira são a prioridade, você aceita o custo do fluxo de ar e o controla com precisão.
Por que as linhas Spunbond e Spunmelt vivem ou morrem por ligação
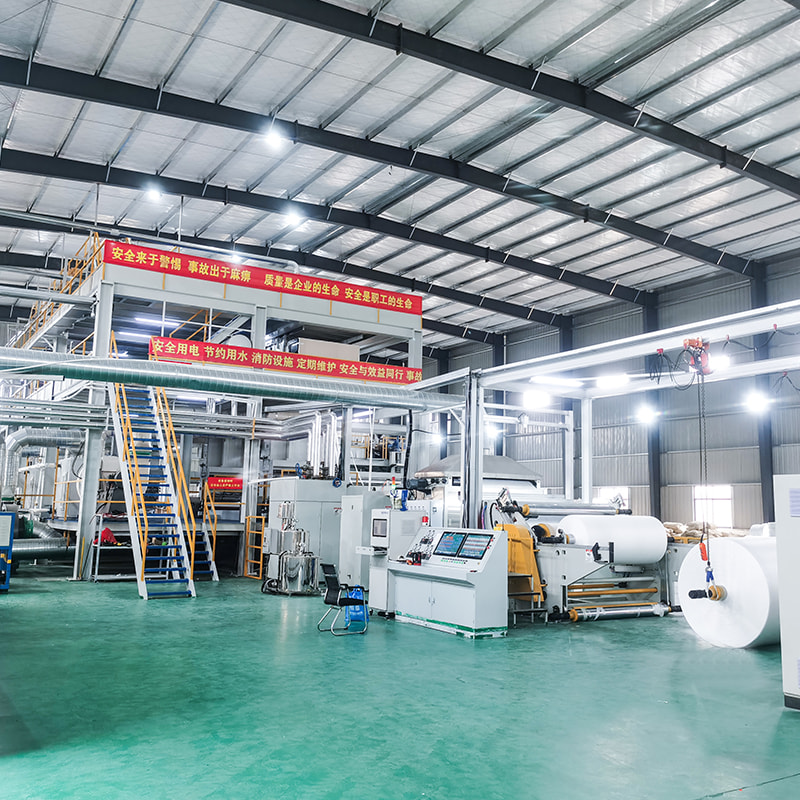
Num processo spunbond os filamentos são contínuos e estirados, colocados numa teia e depois consolidados. Como os filamentos são longos, uma ligação de ponto de luz é muitas vezes suficiente para dar ao tecido uma resistência à tração real – e é exatamente por isso que o spunbond é um bom candidato para uma ligação permeável ao ar. Uma linha de feixe único produz uma trama simples e uniforme onde as configurações do calendário podem ser mantidas simples e estáveis, turno após turno.
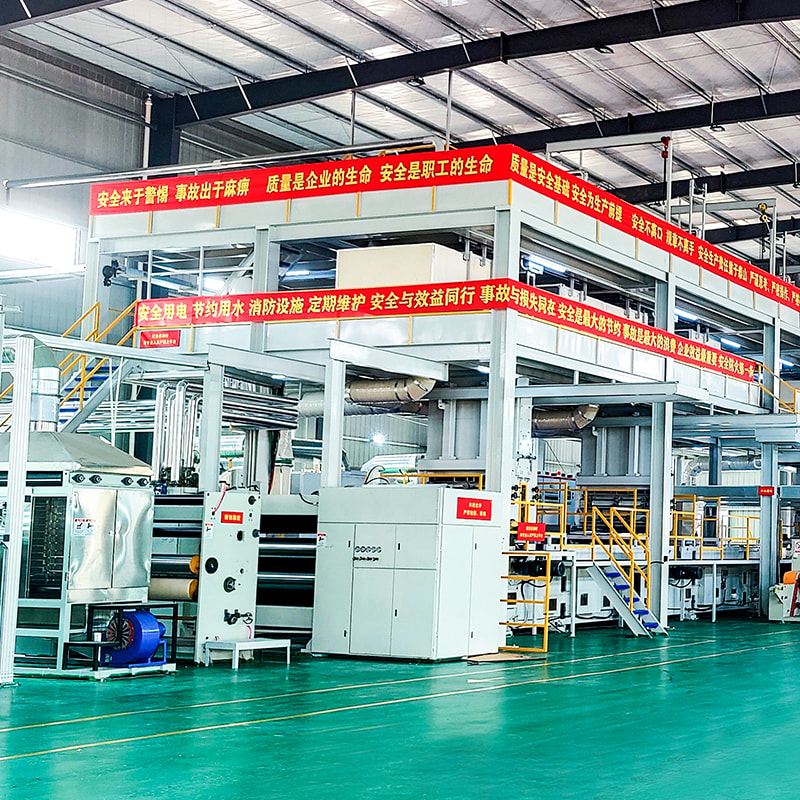
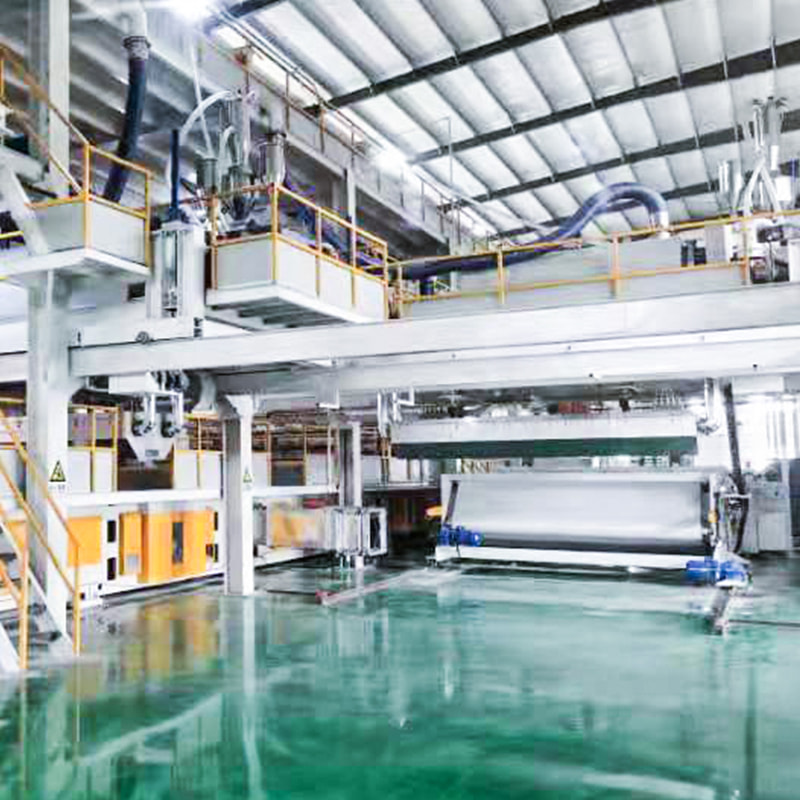
 Linha de produção não tecida de Spunbond de feixe único A linha S produz spunbond de polipropileno de 10 a 200 GSM com controle PLC, adequado para produção simples e estável de feixe único para sacos, embalagens e coberturas agrícolas. Ver Produto →
As configurações SS de feixe duplo adicionam uma segunda camada de filamento, que proporciona mais peso e cobertura sem a necessidade de colagem mais pesada. Isso é importante quando um cliente deseja um tecido macio, com alto fluxo de ar e com gramatura mais pesada: em uma linha SS você pode adicionar material em vez de adicionar calor, e a permeabilidade permanece onde deveria.
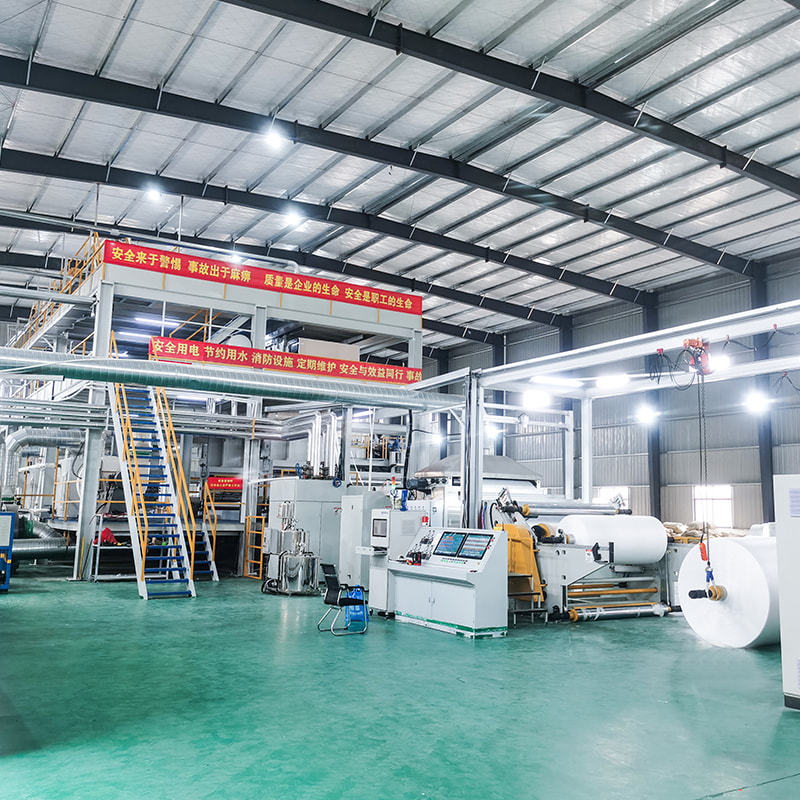
 Linha de produção não tecida fiada-melt de feixe duplo SS Adiciona uma segunda camada de filamento para uma cobertura mais pesada sem colagem mais pesada; produz tecido de polipropileno de 9 a 100 GSM para usos higiênicos, médicos e de embalagens. Ver Produto →
Estruturas compostas complicam as coisas no bom sentido. Quando uma camada fundida fica entre as camadas spunbond, essa camada intermediária é feita de fibras submicrométricas e tem permeabilidade naturalmente baixa – é a barreira. A colagem de todo o compósito de forma muito agressiva colapsa a estrutura de poros finos e destrói a eficiência de filtração e a respirabilidade ao mesmo tempo. É por isso que as linhas SMS e SMMS geralmente funcionam com pressão e temperatura de calendário cuidadosamente perfiladas, e é por isso que a decisão de ligação merece tanta atenção quanto a própria configuração do feixe.
Configurações que movem o número do fluxo de ar
Quando um cliente nos diz que seu tecido não está respirando como a amostra, trabalhamos sempre com a mesma pequena lista:
- Porcentagem de área colada — a área de relevo do padrão de relevo define o limite máximo para o fluxo de ar alcançável. Os padrões típicos de ligação pontual ocorrem na adolescência.
- Temperatura do calendário - alguns graus podem mudar o tecido de pouco colado para excessivamente colado, especialmente com fibras de baixo denier.
- Pressão de aperto — uma pressão mais alta achata a teia e fecha os poros mesmo quando a temperatura permanece inalterada.
- Tempo de permanência e velocidade da linha — linhas mais rápidas reduzem o calor que cada ponto recebe, portanto as mudanças de velocidade e de temperatura devem ser feitas juntas.
- Negador de filamento — filamentos mais finos compactam-se mais densamente e reduzem a permeabilidade para a mesma área ligada.
- Peso da web e estrutura de camadas — teias mais pesadas e camadas fundidas adicionadas reduzem o fluxo de ar de forma previsível.
Registrar esses valores juntamente com a permeabilidade medida de cada rolo é o hábito mais útil que uma equipe de produção pode desenvolver. Transforma a ligação de um sentimento em uma receita.
Combinando a ligação com o uso final
Diferentes mercados querem coisas opostas da mesma máquina, e ajuda ser honesto sobre isso desde o início.
- As camadas superiores higiênicas precisam de alto fluxo de ar, suavidade e baixa área de adesão – a colagem insuficiente é um risco maior do que a colagem excessiva.
- Batas e campos médicos precisam de desempenho de barreira além de respirabilidade mensurável, e é aí que SMS e SMMS ganham seu lugar.
- Os meios de filtração tratam a permeabilidade como uma queda de pressão, portanto a estabilidade da estrutura dos poros é mais importante do que o número bruto.
- Bolsas, tecidos agrícolas e geotêxteis priorizam resistência, resistência à abrasão e desempenho UV; o fluxo de ar é secundário.
- Os produtos de lenços umedecidos e spunlace dependem de emaranhamento mecânico, de modo que a ligação e o fluxo de ar quase não interagem.
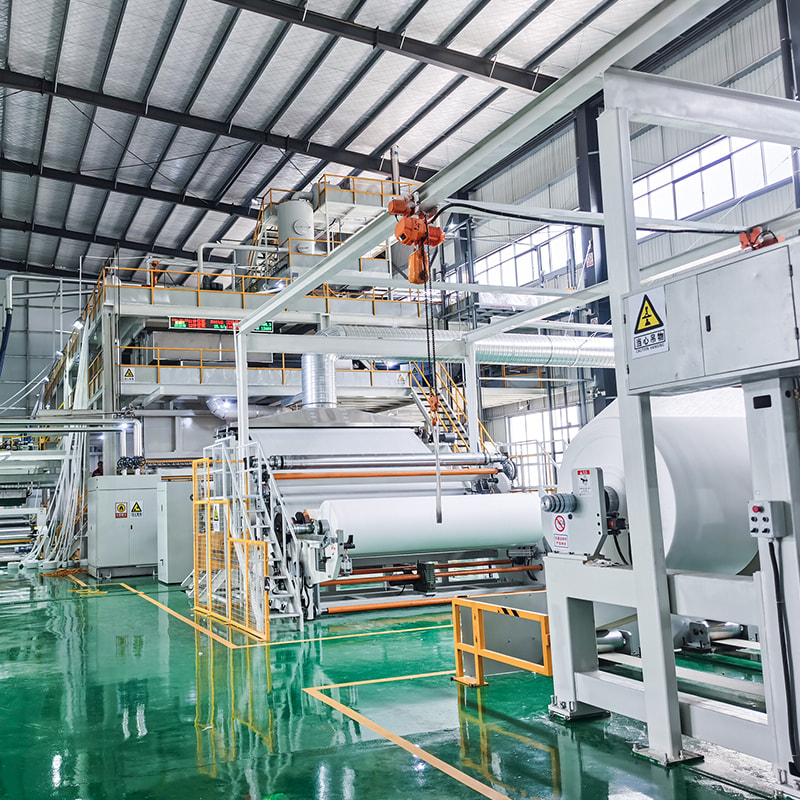
 Máquina de não tecido fiado-melt SMS de três feixes Combina feixes spunbond e meltblown para fabricar tecido SMS de 9 a 70 GSM, compatível com máscaras faciais, produtos médicos e aplicações de higiene em diversas necessidades do mercado. Ver Produto →
Se você ainda estiver mapeando seu produto nessas categorias, nosso visão geral do aplicativo mostra como as diferentes configurações de linha se alinham com os usos finais reais.
Problemas que vemos na linha
A ligação excessiva é a falha mais comum e raramente se anuncia. O tecido fica bem no rolo; ele só falha quando um conversor relata rigidez, caimento ruim ou uma leitura de permeabilidade abaixo da especificação. O fluxo de ar irregular em toda a largura é o segundo mais comum – geralmente uma coroa de rolo, um problema de perfil de temperatura ou carregamento desigual de nip, em vez de um problema de fórmula.
A delaminação em estruturas laminadas é diferente: a ligação é forte onde existe, mas muito esparsa, de modo que as camadas se separam sob tensão. E, ocasionalmente, um rolo mede perfeitamente no primeiro dia e diminui um mês depois, o que geralmente indica um relaxamento do estresse residual na teia ou migração de aditivos. Lendo em padrões e controle de testes de permeabilidade ao ar vale a pena antes de você escrever uma especificação, porque as próprias condições de teste explicam grande parte da variação.
Perguntas que vale a pena fazer antes de escolher uma configuração
- Qual faixa de permeabilidade o tecido acabado deve atingir e qual gramatura?
- O fluxo de ar ou a barreira são o principal requisito de desempenho?
- Qual método de colagem a família de produtos já utiliza e a linha pode ser configurada para isso?
- Quanta flexibilidade você precisa entre as classes de produtos – uma receita estável ou trocas frequentes?
- Que largura e saída a linha deve sustentar e o calendário lida com essa largura de maneira uniforme?
A colagem de têxteis permeáveis ao ar recompensa a paciência. As máquinas são capazes de uma precisão notável – controle PLC, operação por tela sensível ao toque, calendários com perfis precisos – mas a precisão só compensa quando a equipe por trás dela sabe qual parâmetro mover e qual deixar de lado. Esse conhecimento vem da execução da linha, da observação dos números e do ajuste de uma variável de cada vez.
Se você está planejando uma nova linha de spunbond ou spunmelt e deseja conversar sobre como a seção de colagem deve ser configurada para o seu tecido alvo, ficaremos sempre felizes em comparar as notas. Envie-nos a especificação do tecido e lhe diremos honestamente como deve ser a linha.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, China
